
在砂石骨料生产线上,破碎设备的选择直接决定成品质量与综合效益。石灰石作为建筑骨料、冶金溶剂和化工原料的重要来源,其破碎工艺长期以 "冲击式" 为主导。而随着行业对成品粒型、粉料控制及运营成本要求的持续提升,齿辊柔性揉搓破碎技术正凭借差异化优势成为越来越多矿山企业的升级之选。本文围绕石灰石加工场景,从成品粉料占比、粒型指标及设备运维成本三个维度展开系统评估,为选型决策提供参考。
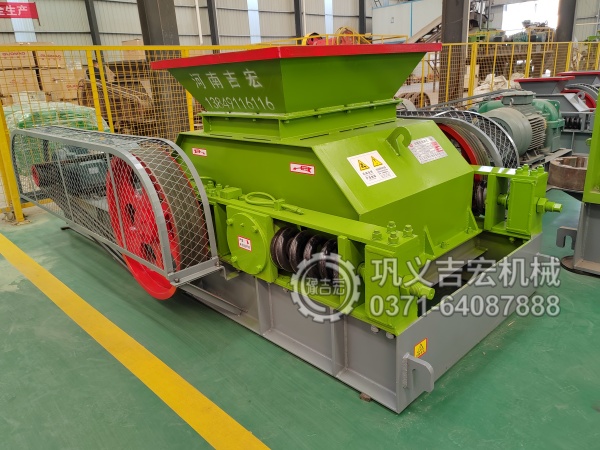
一、两种破碎原理的本质差异
传统冲击破碎依靠高速旋转的转子带动板锤,以猛烈撞击方式将物料击碎。物料在机腔内经历高速冲击、反复碰撞与反弹,能量释放剧烈,破碎过程伴随显著的 "过粉碎" 现象。这一原理决定了它对中硬以上物料的适应性强,但在处理石灰石这类中等硬度、易碎性良好的原料时,往往产生超出预期的细粉含量。
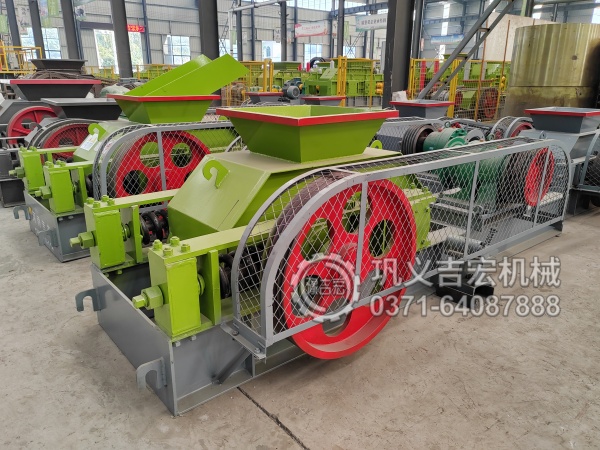
齿辊柔性揉搓破碎则采用对辊式结构,物料在两辊之间经受挤压、剪切与揉搓的多重作用。其破碎过程强调 "柔性"—— 通过辊面齿形设计与辊间距的可调控制,让物料沿解理面自然剥离,而非暴力撞击。这种 "以挤代击、以揉代撞" 的思路,从源头抑制了无谓的粉末化。
二、成品粉料占比:冲击破碎的短板所在
粉料占比是衡量破碎效果的关键经济指标。粉料过多,意味着成品率下降、后续筛分负担加重,更直接拉低产品售价。在石灰石加工实践中,两类设备表现出截然不同的粉料产出特征。
冲击式破碎机在高线速工况下,物料被反复抛射撞击,颗粒表面应力集中,即便筛分系统正常运行,细粉仍大量产生。这部分细粉往往以 "副产品" 形式低价处理,甚至成为环保负担。尤其当进料含水率波动或板锤磨损后,粉化率进一步攀升,成品粒度组成难以稳定。
齿辊柔性揉搓破碎则凭借 "慢速大扭矩" 的破碎逻辑,让物料在辊间经历可控的渐进式破碎。石灰石沿天然解理面规整剥离,完整颗粒占比高,粉料生成量明显收敛。辊面齿形经过针对性设计,既能有效咬入块料,又避免过度切削。实际运行中,多数用户反馈其粉料产出较冲击设备显著收窄,筛下回料量减少,整体成品收率更理想。
三、粒型指标:骨料品质的分水岭
粒型直接决定骨料在混凝土、沥青路面等应用中的表现。冲击破碎因撞击作用随机性较强,虽能产出部分立方体颗粒,但也伴随较多针片状与不规则颗粒,影响骨料级配稳定性和抗压强度。对高品质要求的高标号混凝土而言,这类粒型缺陷往往需要通过额外整形环节弥补。
齿辊柔性揉搓破碎在粒型控制上具备天然优势。物料在两辊间的挤压揉搓作用下,沿薄弱面规整分离,颗粒棱角分明、针片状含量低,整体粒形饱满。尤其配合合理的辊面参数与进料控制,可一次性产出接近理想级配的成品,减少二次整形投入。对重视骨料压碎值、堆积密实度的用户而言,这种粒型优势直接转化为混凝土拌合性能与工程质量的提升。
四、设备运维成本:长期账本见真章
设备运维成本涵盖易损件消耗、能耗、停机损失及人工维护等多个层面,是选型时不可回避的长期账本。
冲击式破碎机的板锤、反击板等易损件在高速撞击下磨损剧烈,更换频次高、单次成本不菲。同时,高速运转带来的振动与冲击对轴承、主轴等核心部件考验严苛,故障停机风险相对突出,备件库存与维修工时占用明显。对连续生产线的稳定运行构成潜在挑战。
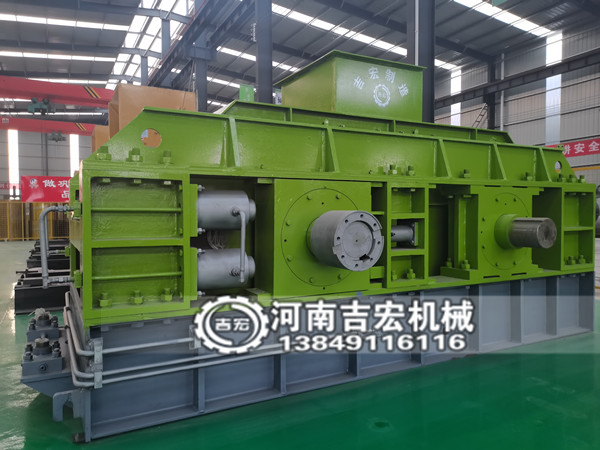
齿辊式破碎机的运维优势则体现在 "低磨耗、长周期" 上。辊面采用耐磨合金堆焊与可更换齿块设计,磨损后可局部修复或翻转使用,整体寿命显著延长。设备运行转速低、振动小,对基础与配套系统的要求更为宽松,能耗水平亦更有竞争力。结构上的简洁性使得日常保养与检修简便,有效降低停机时间与人工成本。综合来看,齿辊柔性揉搓破碎在全生命周期内的综合拥有成本更具优势。
五、场景适配与选型建议
两者并非简单的优劣之分,而应依据具体工况理性选择。若原料为高硬度、强磨蚀性物料,且对粉料率不敏感,传统冲击破碎的强适应能力依然值得肯定。而当加工对象为石灰石等中硬度物料,且用户看重成品率、粒型与长期运维成本时,齿辊柔性揉搓破碎的综合性价更为突出。
建议用户在选型前,结合自身原料特性、目标成品规格、产能规模及预算边界,进行系统的小样试验与数据对比。通过实际破碎效果验证粉料占比、粒型分布及能耗表现,再做出贴合生产实际的决定。专业设备厂商提供的试机服务与工况诊断,往往能帮助用户规避盲目选型带来的隐性损失。
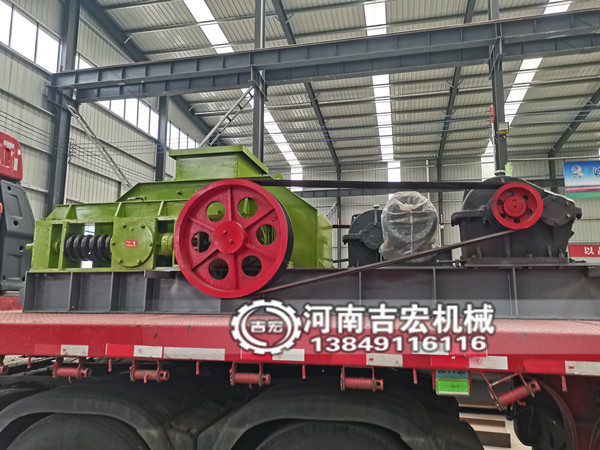
破碎工艺的演进,本质是对 "效益与品质" 双重诉求的回应。传统冲击破碎以高破碎比见长,齿辊柔性揉搓破碎则凭柔性破碎理念在粉料控制、粒型塑造与运维经济性上建立差异化优势。对石灰石加工企业而言,理解两种技术的原理边界与适用场景,结合自身生产目标审慎评估,才能在激烈的市场竞争中实现更优的投入产出。设备升级不应止于单点性能,而应着眼于全流程的系统优化,方能在品质与成本的平衡中走得更远。
