
在砂石骨料和工业物料加工一线,很多用户都有过同样的困扰:明明物料不难破,出来的成品却不尽如人意 —— 细粉偏多、颗粒形状不规整、针片状含量高,成品率上不去,下游客户验收又挑剔。尤其面对砖瓦废料、焦炭、矿石这类典型脆性物料,传统的冲击式破碎设备往往显得 “用力过猛”,把好好的物料打得过碎、过粉。问题到底出在哪?答案或许就藏在你选错的那台破碎机里。今天我们就从脆性物料的破碎机理说起,深度看懂双齿辊破碎机的价值。
脆性物料,为什么 “怕冲击”
砖瓦废料、焦炭、煤矸石、石灰石、各种金属矿石,在物料学上多属于脆性材料。这类物料的特点是硬度不一定很高,但内部分布着大量天然裂隙和薄弱面,抗压强度与抗拉、抗剪强度差异明显。破碎时,一旦设备施加的作用方式过于激烈,物料就会沿着这些薄弱面瞬间碎裂成大量小块和粉末。
冲击破的原理恰恰是把物料高速抛起,让它在板锤与反击板之间反复碰撞、猛烈撞击。这种 “高动能硬碰硬” 的方式,对付硬而韧的物料尚可,但对脆性物料就显得粗放 —— 动能远超物料断裂所需的能量,多余能量全部转化为过度粉碎,细粉和粉尘随之大量产生,成品中粉状料占比明显偏高。更麻烦的是,过度冲击还会让部分颗粒内部产生新的微裂纹,看似是成品,强度却已经打了折扣,骨料的品相和力学性能都难以保证。
用一句话概括:冲击破不是不能破脆性物料,而是它 “破得太过”,在细粉率和粒型控制上天然吃亏。
双齿辊破碎机:靠 “挤” 不靠 “砸” 的破碎逻辑
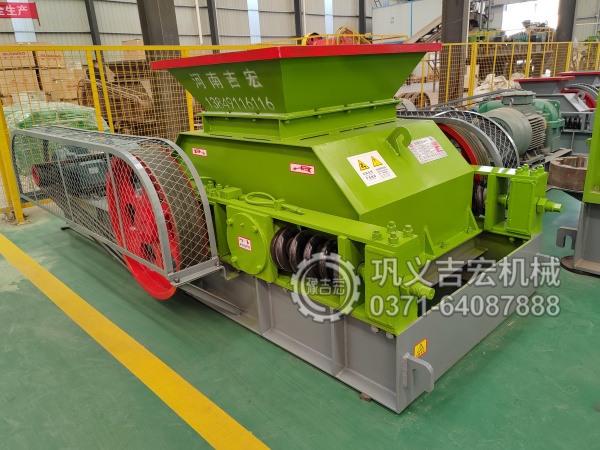
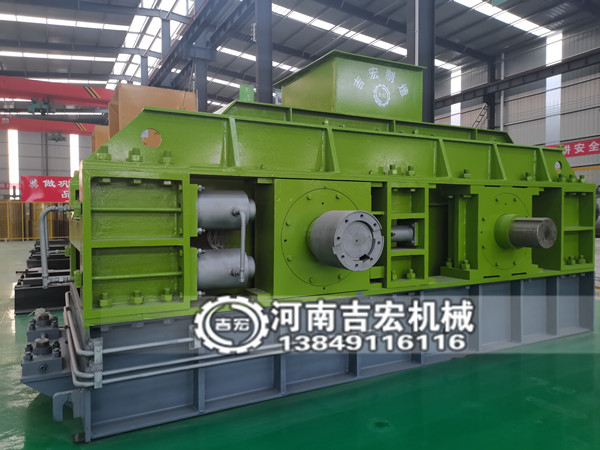
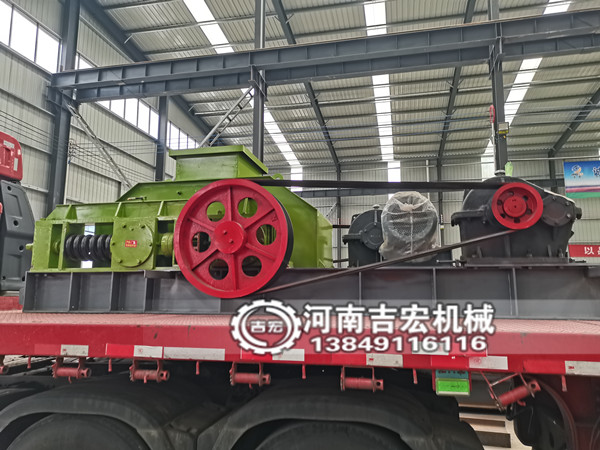
与冲击破截然不同,双齿辊破碎机采用的是一套完全相反的破碎逻辑 —— 剪切与挤压,而非高速撞击。它的核心是一对相向旋转、表面带齿的辊子,物料进入两辊之间后,在齿的咬合与辊面的挤压下被逐渐咬碎、掰断,而非被砸碎。
这种 “慢速、低压、强力剪切” 的破碎方式,正好贴合脆性物料的力学特性:物料在齿尖与齿槽的咬合点承受集中应力,沿薄弱面被整齐地撕裂、折断,断裂位置可控、破裂面规整。因为施加的是剪切力而非冲击动能,多余能量被压缩到最低,物料被 “掰开” 而不是被 “砸烂”,过度粉碎大幅减少,细粉率自然被压了下来,成品颗粒的均匀度和粒型都得到明显改善。
可以说,双齿辊破碎机是专为脆性物料 “量齿定做” 的破碎方案。
三大核心优势,直击冲击破痛点
其一,细粉产出大幅下降,成品率高。由于以剪切和挤压为主、冲击为辅,双齿辊破碎机在破碎砖瓦废料、焦炭这类物料时,粉状料比例显著低于冲击破。同样一批原料,用双齿辊破碎机走一遭,得到的更多是规整的块状颗粒,细粉少,意味着后续筛分负担轻、有效成品多,物尽其用。
其二,粒型规整、针片状少,骨料品相好。击破的成品常出现拉长、扁平的针片状颗粒,影响混凝土和制品的强度与和易性;双齿辊破碎机靠齿辊咬合给出的是相对方正、接近立方体的颗粒,表面更平顺,粒型更稳定,用于搅拌站、混凝土骨料和再生骨料时,更受下游欢迎。
其三,对含水量高、易堵塞的物料更包容。冲击破对潮湿、含泥量高的物料敏感,容易糊腔、堵料;双齿辊破碎机辊隙大、通过性强,含水率偏高的砖瓦废料、含泥物料也能稳定作业,减少了停机清理的麻烦,适应性更广。
那些双齿辊破碎机的 “主场” 物料
砖瓦废料与建筑垃圾再生。建筑垃圾中的砖块、瓦片、混凝土块,是典型的脆性物料。用双齿辊破碎机处理,既能得到粒型良好的再生骨料,用于道路垫层、透水砖、再生混凝土,又能极大限度减少再生过程中的微粉浪费,让每一吨建筑垃圾都更有价值。
焦炭、煤矸石等燃料与化工原料。焦炭的破碎讲究 “不碎粉、少产生焦末”,焦粉过多会直接影响高炉透气性和冶炼经济性。双齿辊破碎机剪切式破碎,焦块被整齐地分成需要的块度,焦粉率低,正是焦炭破碎的主流选择;煤矸石、石油焦等类似脆性物料同样适用。
各类矿石与工业原料。石灰石、石膏、钾长石、硅石、各种中低硬度金属矿石,双齿辊破碎机都能给出细粉少、粒型好的成品,且设备结构简单、维护方便、运行稳定,是矿石粗碎、中碎环节的可靠担当。
怎么选,才不会踩坑
选双齿辊破碎机,核心要看三件事。一是看物料特性:物料的硬度、含水率、含泥量、目标出料块度,决定了辊齿的材质、辊径和齿形设计;二是看出料粒度需求:不同齿距和辊隙对应不同出料范围,选型前要把目标粒度说清楚;三是看整机可靠性和厂家经验:辊齿是易损件,齿材耐磨与否、换齿是否方便、厂家是否有针对你这种物料的成熟方案,直接关系到长期使用成本。
脆性物料破碎,选对原理比堆参数更重要。如果你正为细粉多、骨料品相发愁,不妨跳出 “冲击破是万能” 的惯性思维,认真评估一下双齿辊破碎机这套 “以挤代砸” 的破碎思路。它用剪切与挤压,把每一分能量都花在刀刃上,让砖瓦废料、焦炭、矿石这些难缠的脆性物料,破得干净、出得规整,真正实现物尽其用、粒粒成材。
