
在砂石骨料生产领域,瓜米石作为一种常见的中间物料,其回料再加工一直是困扰众多砂石企业的难题。传统制砂设备在处理瓜米石回料时,往往面临成品率偏低、粒度分布不均、石粉含量过高等问题,不仅造成资源浪费,还直接影响企业的经济效益。如何找到一套高效、稳定的瓜米石回料再加工解决方案,成为行业关注的焦点。对辊制砂机凭借其独特的工作原理和优异的工艺表现,在这一领域展现出显著优势,为制砂生产线提供了理想的技术路径。
一、瓜米石回料的来源与特性分析
瓜米石通常产生于多缸圆锥破或反击破的中碎、细碎环节,粒径介于常规碎石与机制砂之间。在机制砂生产过程中,振动筛将不符合成品要求的瓜米石分离出来,形成回料。这类物料具有几个显著特点:颗粒形状偏不规则、表面粗糙、内部微裂纹较多。若直接废弃,不仅浪费优质石料资源,还会增加排废成本;若返回传统立轴冲击破或锤破再次加工,则容易出现过度粉碎,导致石粉量激增、成品砂级配失衡。因此,选择一种能够“精准破碎”而非“暴力粉碎”的设备,是解决瓜米石回料问题的关键。
二、对辊制砂机的工作原理与技术优势
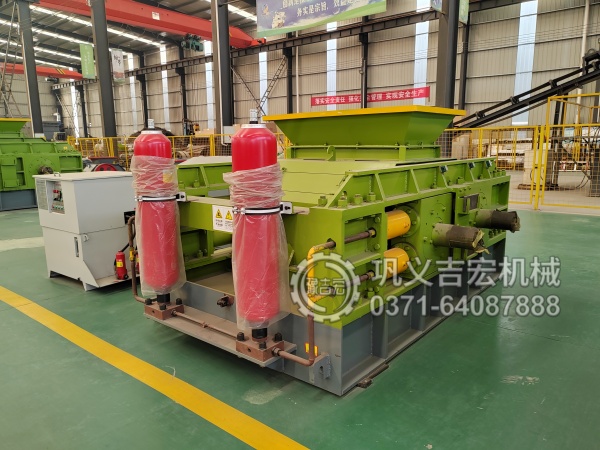
对辊制砂机的核心结构由两个相向旋转的辊体组成,物料从上方落入两辊之间的破碎腔,在挤压、剪切和研磨的复合作用下被破碎成所需粒度。与冲击式制砂机不同,对辊制砂机采用“层压破碎”原理,物料在破碎腔内形成料层,能量传递更加均匀,从而避免了单颗粒冲击造成的过度粉碎。
这一工作原理赋予了对辊制砂机三大突出优势:
成品率高:对辊制砂机通过调节辊缝间距,可以精确控制出料粒度,使合格成品在破碎产物中占据主导地位。物料在破碎腔内经历的是可控的挤压过程,而非无序的冲击碰撞,因此无效破碎显著减少,成品产出率大幅提升。
粒度均匀:两辊之间的恒定间隙决定了出料的最大粒径,所有超过该尺寸的颗粒都必须经过破碎才能排出,而小于间隙的颗粒则直接通过。这种“筛分式破碎”机制确保了成品粒度分布的集中性和均匀性,级配曲线更加合理,有利于配制高性能混凝土。
出粉率低:对辊制砂机的破碎比适中,能量利用率高,大部分能量用于产生新表面而非产生石粉。相比冲击破和锤破,其对石粉的生成量明显降低,既保留了更多可用骨料,又减轻了后续除尘系统的负担。
三、对辊制砂机在瓜米石回料再加工中的工艺配置
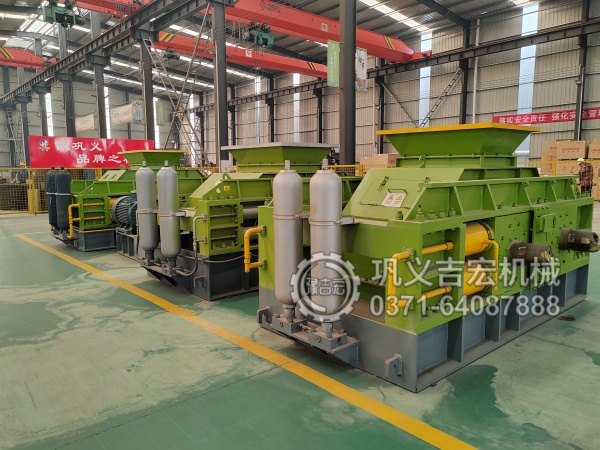
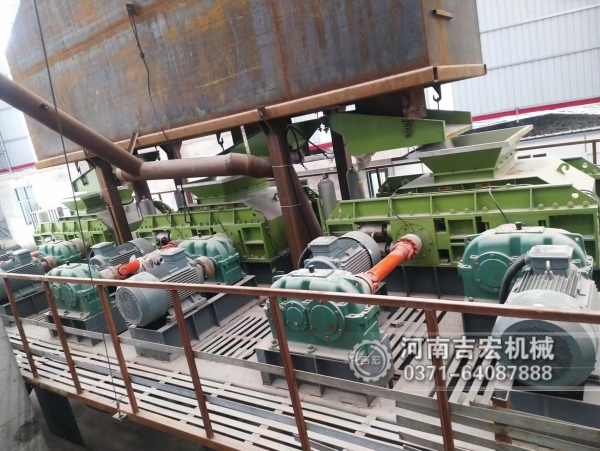
将瓜米石回料引入对辊制砂机进行再加工,需要一套完整的工艺配置方案。首先,回料经振动给料机均匀送入对辊制砂机上方的缓冲仓,确保入料连续稳定。对辊制砂机前通常设置除铁装置,防止金属杂物损坏辊面。破碎后的物料通过密闭皮带机输送至振动筛进行分级,合格砂进入成品仓,超径颗粒返回对辊制砂机再次破碎,形成闭路循环。
在实际生产中,可根据瓜米石的硬度和目标成品细度,灵活调整辊缝间距和辊子转速。对于硬度较高的瓜米石,适当增大辊缝、降低转速,以保护辊面并控制石粉;对于中等硬度物料,则可缩小辊缝、提高转速,以获得更高的细砂产出。这种可调性使对辊制砂机能够适应不同原料条件和成品要求,真正实现“一机多用”。
四、对辊制砂机与其他制砂设备的对比分析
与立轴冲击破相比,对辊制砂机在处理瓜米石回料时具有明显不同的破碎机理。冲击破依靠高速旋转的转子将物料抛射出去,与周护板或料衬发生猛烈撞击,虽然破碎比大,但石粉生成量也高,且针片状颗粒较多。对辊制砂机则以挤压和剪切为主,颗粒形状更加圆润、规则,针片状含量低,特别适合对粒形要求较高的精品砂生产。
与锤式破碎机相比,对辊制砂机的优势在于磨损件寿命更长、粒度控制更精准。锤破的锤头磨损后出料粒度会明显变粗,且石粉量随磨损加剧而增加;对辊制砂机的辊面磨损相对均匀,辊缝调整可补偿磨损量,从而保持成品质量的长期稳定。
与棒磨机相比,对辊制砂机在同等处理能力下能耗更低、占地面积更小、维护更简便。棒磨机虽然出粉率也较低,但其处理量有限,且钢棒消耗量大,运行成本偏高。对辊制砂机则兼顾了低粉率与高产能,更适合规模化制砂生产线。
五、对辊制砂机在瓜米石回料加工中的实际应用效果
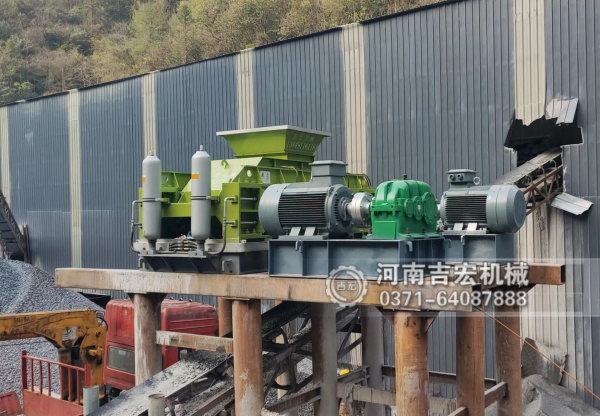
在多条制砂生产线的改造实践中,将瓜米石回料从原来的冲击破循环改为对辊制砂机单独处理后,成品砂的级配得到明显改善。细度模数更加稳定,石粉含量控制在合理区间,无需额外添加填充料即可满足标准要求。同时,由于对辊制砂机对物料的“选择性破碎”作用,软弱颗粒和裂隙颗粒被优先破碎,成品砂的压碎值指标更优,混凝土强度更有保障。
在经济效益方面,对辊制砂机的应用使瓜米石回料从“负担”转变为“资源”。原本需要低价外排或堆积的物料,经过再加工后成为高品质机制砂,直接增加了企业的销售收入。同时,石粉排放量的降低减少了除尘设备的负荷和耗材更换频率,综合运行成本得到有效控制。
六、对辊制砂机选型与维护要点
针对瓜米石回料再加工场景,对辊制砂机的选型应重点关注辊面材质、辊缝调节方式和液压保护系统。辊面建议采用高铬合金或碳化钨堆焊材质,以提高耐磨性;辊缝调节宜采用液压垫片或楔块式机构,便于快速调整和补偿磨损;液压保护系统可在不可破碎物进入时自动退辊,避免设备损坏。
日常维护中,应定期检查辊面磨损情况,及时调整辊缝以保证成品粒度稳定。润滑系统需保持清洁,轴承温度应控制在合理范围内。给料应均匀分布于辊子全长,避免局部过度磨损。通过科学维护,对辊制砂机的辊面寿命可显著延长,为连续生产提供可靠保障。
瓜米石回料再加工是制砂生产线提质增效的重要环节,对辊制砂机以其成品率高、粒度均匀、出粉率低的综合优势,为这一环节提供了理想的技术解决方案。通过合理的工艺配置和科学的设备选型,砂石企业可以将瓜米石回料转化为高品质机制砂,实现资源更大化利用和经济效益的持续提升。
